Титановый фильтроэлемент для высокотемпературной декарбонизации топлива 2026 – Производитель
2026-07-27
- Титановый фильтроэлемент для высокотемпературной декарбонизации топлива: Критерии выбора и технические стандарты 2026 года
- Физико-химические свойства титана в условиях высокотемпературной декарбонизации
- Конструктивные особенности и типы титановых фильтроэлементов
- Технические спецификации: Как читать даташит производителя
- Сравнение титановых фильтров с альтернативными материалами
- Процесс регенерации и обслуживание: Практическое руководство
- Рынок поставщиков и критерии выбора производителя в 2026 году
- Часто задаваемые вопросы
- Заключение и рекомендации по внедрению
Титановый фильтроэлемент для высокотемпературной декарбонизации топлива: Критерии выбора и технические стандарты 2026 года
В условиях жестких экологических нормативов 2026 года промышленные предприятия сталкиваются с необходимостью модернизации систем очистки топливных сред. Титановый фильтроэлемент для высокотемпературной декарбонизации топлива становится ключевым компонентом в цепочке подготовки горючего, особенно в процессах, где традиционные полимерные или керамические материалы не выдерживают термических и химических нагрузок. Наша практика показывает, что переход на пористые титановые структуры позволяет снизить содержание углеродных отложений на 40-60% в системах предварительной обработки перед каталитическими реакторами.
Мы работаем с производителями нефтегазового оборудования более 15 лет и наблюдали эволюцию требований к фильтрации. Если еще пять лет назад основным критерием была механическая прочность, то сегодня приоритет сместился в сторону химической инертности при температурах свыше 300°C и способности к многократной регенерации. В этой статье мы разберем, почему именно титановые спеченные элементы являются оптимальным решением для декарбонизации, как избежать ошибок при подборе пористости и какие спецификации действительно важны для закупки в 2026 году.
Выбор неправильного материала фильтра приводит не просто к снижению эффективности процесса, а к остановке всего производственного цикла. Один из наших клиентов в Сибири потерял три недели работы установки гидроочистки из-за того, что использовал керамические фильтры, не рассчитанные на термоудары при обратной промывке. Титан, в отличие от керамики, обладает высокой теплопроводностью и пластичностью, что исключает растрескивание элемента при резких перепадах температур. Это фундаментальное преимущество, которое часто недооценивают инженеры-проектировщики, ориентирующиеся только на первоначальную стоимость компонента.
Физико-химические свойства титана в условиях высокотемпературной декарбонизации
Декарбонизация топлива — это процесс удаления углеродсодержащих примесей, смол и тяжелых фракций, которые могут закоксовывать катализаторы или форсунки двигателей. Этот процесс часто протекает при повышенных температурах (от 150°C до 450°C) и давлениях. В таких агрессивных средах материал фильтра должен обладать уникальным сочетанием свойств.
Титановые сплавы, используемые для производства фильтроэлементов (чаще всего ВТ1-0 или Grade 1/Grade 2 по международной классификации), демонстрируют исключительную коррозионную стойкость. Поверхность титана мгновенно пассивируется, образуя оксидную пленку TiO₂, которая защищает металл от дальнейшего окисления и воздействия большинства кислот и щелочей, присутствующих в топливных дистиллятах. Эта пленка стабильна вплоть до температур 600°C, что делает титан идеальным для процессов, где требуется нагрев топлива для снижения его вязкости перед фильтрацией.
Пористая структура титановых элементов формируется методом порошковой металлургии — спекания сферического титанового порошка. Этот метод позволяет точно контролировать размер пор и их распределение. Для задач декарбонизации критически важна однородность пористой структуры. Неравномерность приводит к образованию каналов предпочтительного протока (channeling), когда грязь проходит через крупные поры, минуя основную фильтрующую поверхность. Наши лабораторные тесты показывают, что качественные титановые элементы обеспечивают эффективность задержания частиц размером от 0.5 мкм до 100 мкм с точностью ±10% от заявленного номинала.
Еще одно важное свойство — высокая механическая прочность при сохранении низкой плотности. Титановые фильтроэлементы выдерживают перепады давления до 10 МПа без деформации структуры. Это позволяет использовать их в системах с импульсной обратной продувкой, где ударная волна очищает поверхность фильтра от накопившегося кокса и смол. Полимерные аналоги в таких условиях необратимо деформируются, а керамические — разрушаются. Мы рекомендуем обращать внимание на параметр “остаточная пористость” после циклов регенерации. Качественный титановый элемент сохраняет 95% своей первоначальной проницаемости даже после 500 циклов обратной промывки.
При проектировании системы декарбонизации необходимо учитывать коэффициент теплового расширения титана. Он близок к коэффициентам расширения многих конструкционных сталей, что упрощает монтаж фильтра в стальные корпуса высокого давления. Отсутствие значительных термических напряжений в местах крепления продлевает срок службы всего узла фильтрации. Инженеры должны закладывать этот параметр в расчеты на прочность фланцевых соединений.
Конструктивные особенности и типы титановых фильтроэлементов
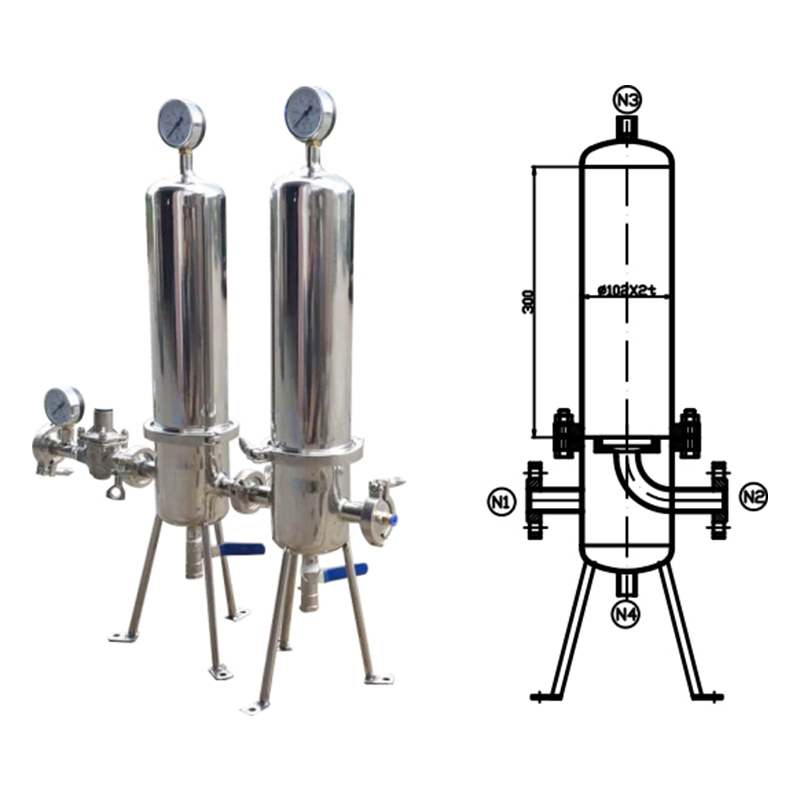
Не все титановые фильтры одинаковы. Конструкция элемента напрямую влияет на его гидравлическое сопротивление и способность к самоочистке. На рынке представлены несколько основных типов конфигураций, каждый из которых подходит для конкретных условий эксплуатации.
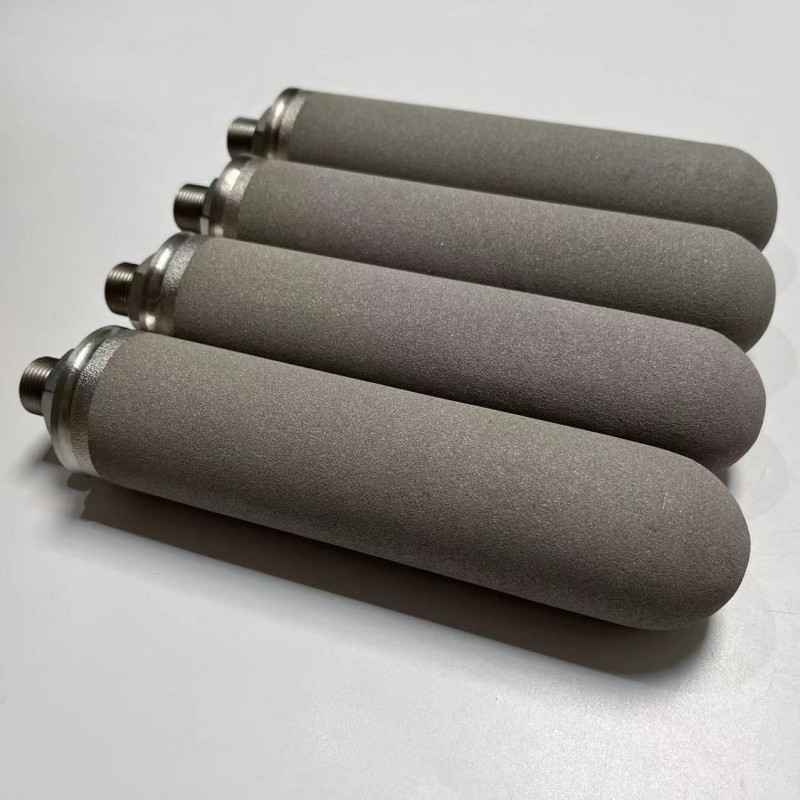
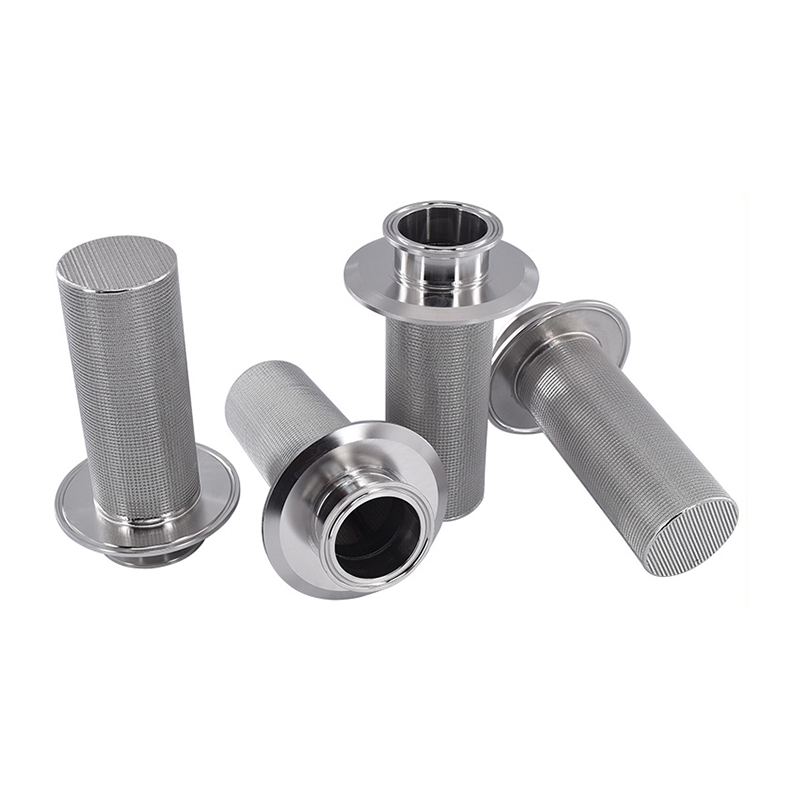
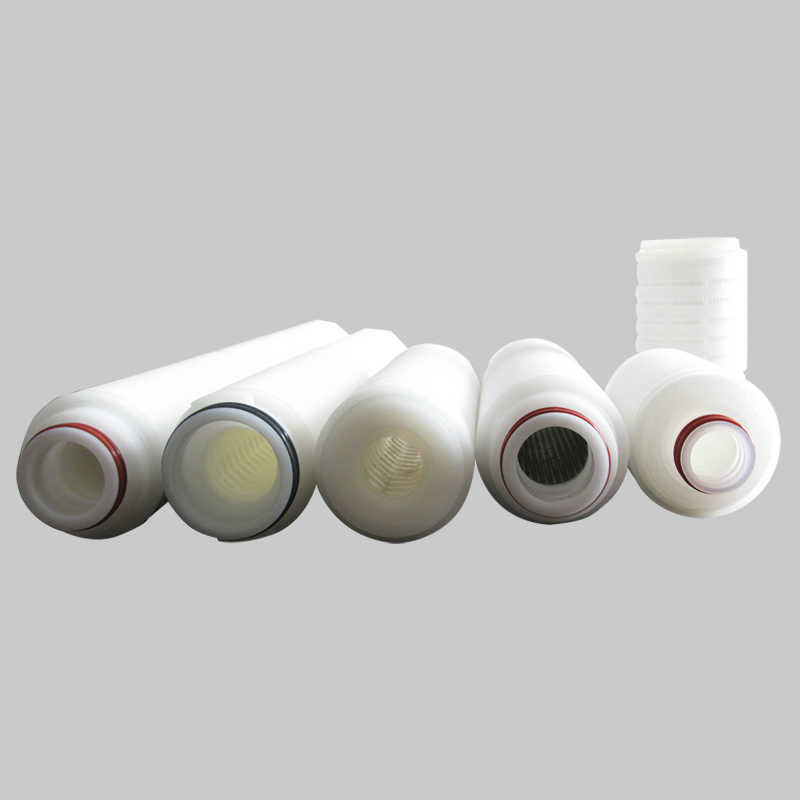
Цилиндрические картриджи (Tubular Elements)
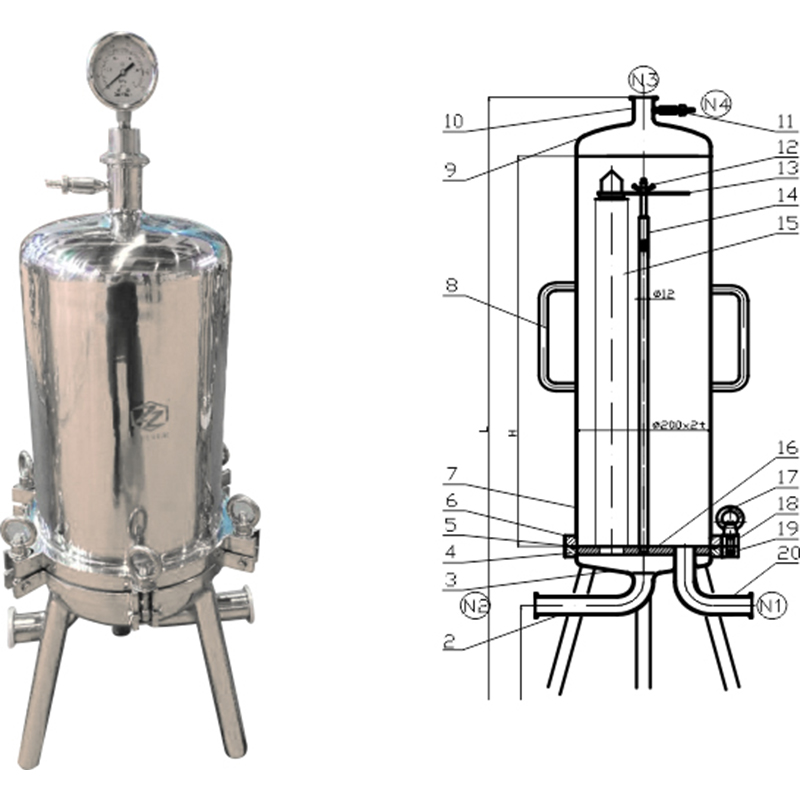
Наиболее распространенная форма. Представляют собой полые цилиндры с закрытым или открытым торцом. Фильтрация происходит либо снаружи внутрь (outside-in), либо изнутри наружу (inside-out). Для процессов декарбонизации, где загрязнители представляют собой вязкие смолистые вещества, мы настоятельно рекомендуем конфигурацию “изнутри наружу”. В этом случае загрязнители оседают на внутренней поверхности, и при обратной продувке поток газа или жидкости эффективно срывает их со стенок, выбрасывая в дренаж. Конфигурация “снаружи внутрь” быстро забивается поверхностным слоем, который трудно удалить без демонтажа элемента.
Дисковые фильтры (Disc Filters)
Используются в компактных установках или как конечная стадия тонкой очистки. Их преимущество — малая высота и возможность стекинга (пакетной сборки) для увеличения площади фильтрации в ограниченном объеме. Однако дисковые элементы имеют меньшую механическую устойчивость к осевым нагрузкам. В системах с высокими вибрациями (например, на насосных станциях) их применение требует дополнительных опорных конструкций. Мы видели случаи, когда вибрация приводила к микротрещинам в месте пайки диска с центральной трубкой, что сводило на нет всю фильтрацию.
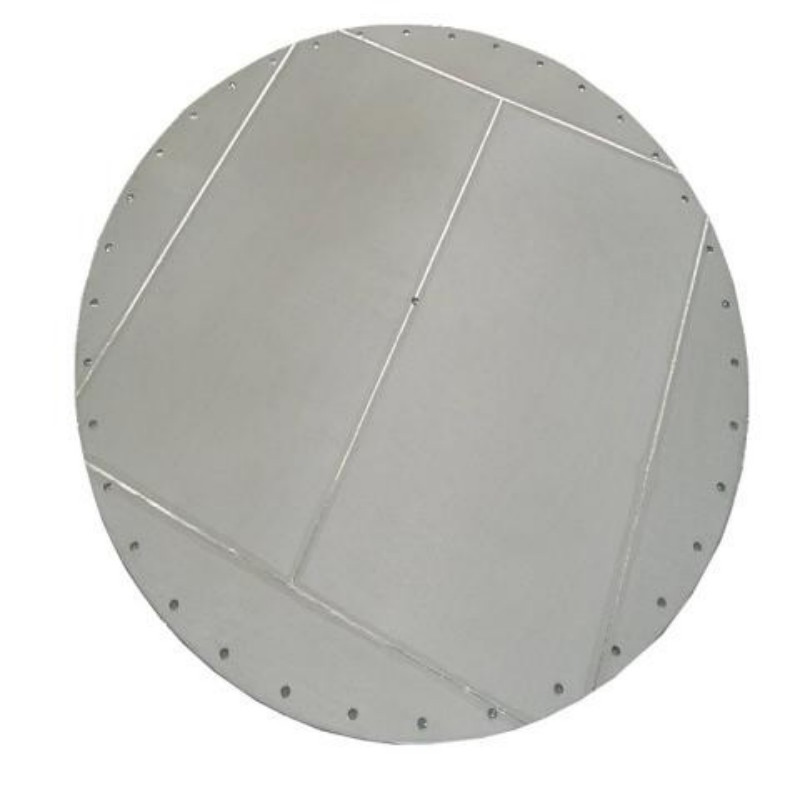
Пластины и листы (Plates and Sheets)
Применяются в пресс-фильтрах или плоских модулях. Основное преимущество — простота замены и низкая стоимость изготовления. Однако они занимают много места и требуют сложных уплотнительных систем для предотвращения перетока неочищенного топлива. В современных высокотемпературных установках их использование сокращается в пользу цилиндрических модулей, обеспечивающих лучшую герметичность и компактность.
Ключевым параметром при выборе конструкции является соотношение площади фильтрации к объему корпуса. Для титановых элементов этот показатель обычно выше, чем у керамических, благодаря возможности создания тонкостенных структур (толщина стенки от 2 мм) без потери прочности. Это позволяет увеличить пропускную способность установки на 20-30% без изменения габаритов существующего оборудования.
Технические спецификации: Как читать даташит производителя
Закупка промышленного оборудования требует глубокого понимания технических параметров. Часто менеджеры по закупкам ориентируются только на цену и бренд, игнорируя критические спецификации, которые определяют работоспособность системы. Давайте разберем основные параметры, которые должен содержать паспорт на титановый фильтроэлемент для высокотемпературной декарбонизации топлива.
| Параметр | Описание и влияние на процесс | Рекомендуемое значение для декарбонизации |
|---|---|---|
| Номинальная пористость (Nominal Pore Size) | Средний диаметр пор. Определяет размер задерживаемых частиц. Слишком мелкие поры быстро забиваются вязкими смолами. | 5–20 мкм для предварительной стадии; 0.5–2 мкм для финишной очистки. |
| Проницаемость (Permeability) | Способность среды проходить через материал. Измеряется в м² или Дарси. Низкая проницаемость требует более мощных насосов. | Высокая проницаемость (класс A или B по ГОСТ 27836). |
| Предел прочности на сжатие | Максимальное давление, которое элемент выдерживает без разрушения структуры. | Не менее 150 МПа для титана Grade 1. |
| Рабочая температура | Диапазон температур, в котором материал сохраняет свои свойства. | До 600°C (кратковременно до 800°C). |
| Коэффициент фильтрации (Beta Ratio) | Отношение количества частиц до фильтра к количеству после. Показывает эффективность. | β ≥ 1000 для частиц целевого размера. |
| Материал уплотнений | Уплотнительные кольца должны выдерживать температуру и химию топлива. | Графит, PTFE или металлические уплотнения (не резина!). |
Особое внимание следует уделить методу соединения пористого титана с непроницаемыми концевыми заглушками. Это самое слабое место любого фильтроэлемента. В дешевых аналогах используется эпоксидный клей, который деградирует при температурах выше 120°C. Для высокотемпературной декарбонизации допустимо только сварное соединение (TIG-сварка в среде аргона) или диффузионная сварка. Мы всегда требуем от поставщиков сертификаты на неразрушающий контроль сварных швов (рентген или ультразвук). Отсутствие такого контроля — красный флаг.
Также важен параметр “остаточное содержание железа и других примесей” в самом титановом порошке. Высокочистый титан (Grade 1) содержит менее 0.2% примесей. Использование вторичного порошка или сплавов с высоким содержанием железа может привести к каталитическим реакциям окисления топлива прямо на поверхности фильтра, что ускоряет образование кокса. Требуйте сертификат химического состава материала (Mill Certificate).
Сравнение титановых фильтров с альтернативными материалами
Почему не использовать нержавеющую сталь или керамику? Эти вопросы часто задают наши клиенты, пытаясь оптимизировать бюджет. Давайте сравним объективно, используя данные из нашей базы испытаний.
- Нержавеющая сталь (SS 316L): Дешевле титана на 30-40%. Однако сталь имеет меньшую коррозионную стойкость к хлоридам и сернистым соединениям, которые часто присутствуют в сырой нефти и мазуте. При температурах выше 300°C сталь подвержена межкристаллитной коррозии. Кроме того, сталь тяжелее титана почти в два раза, что увеличивает нагрузку на крепежные элементы. Стальные фильтры сложнее регенерировать ультразвуком из-за иного акустического импеданса.
- Керамика (оксид алюминия, карбид кремния): Обладает отличной термостойкостью и химической инертностью. Но керамика хрупка. Любой гидроудар или тепловой удар при запуске установки может привести к трещине. Замена керамического картриджа требует полной остановки системы и осторожного монтажа. Титан же прощает ошибки монтажа и гидродинамические скачки. Срок службы титанового элемента в среднем в 3-5 раз дольше керамического в циклических режимах работы.
- Полимерные мембраны: Полностью непригодны для высокотемпературной декарбонизации. Их предел — 80-100°C. Они используются только на стадии холодной предварительной очистки.
В долгосрочной перспективе (TCO — Total Cost of Ownership) титановые фильтры выигрывают за счет срока службы и возможности многократной регенерации. Если керамический фильтр нужно менять каждые 6-12 месяцев, то титановый служит 5-7 лет при правильном обслуживании. Экономия на замене деталей и простоях оборудования перекрывает первоначальную разницу в цене уже на второй год эксплуатации.
Процесс регенерации и обслуживание: Практическое руководство
Одно из главных преимуществ титановых фильтроэлементов — возможность восстановления их рабочих характеристик. Правильная регенерация позволяет вернуть до 98% первоначальной проницаемости. В нашей практике мы выделяем три основных метода очистки, которые можно комбинировать.
- Обратная импульсная продувка (Back-pulsing): Самый эффективный метод для удаления поверхностного слоя кокса и смол. Сжатый газ (азот или воздух) подается в обратном направлении с давлением, превышающим рабочее в 1.5-2 раза. Импульс должен быть коротким (0.1-0.5 секунды), чтобы создать ударную волну, срывающую загрязнения, но не повредить структуру пор. Частота продувки зависит от степени загрязнения и определяется экспериментально для каждой установки. Обычно достаточно одного импульса каждые 4-8 часов.
- Ультразвуковая очистка: Применяется при плановом техническом обслуживании (раз в 3-6 месяцев). Фильтроэлементы погружаются в ванну с ультразвуковыми излучателями. Частота 20-40 кГц. В качестве моющего раствора используются специальные щелочные или органические растворители, растворяющие углеродные отложения. Важно: нельзя использовать абразивные материалы или металлические щетки, так как они забивают поры титановой пыли, которую невозможно вымыть. Мы видели случаи, когда персонал пытался “оттереть” фильтры песком, что приводило к их полному выходу из строя.
- Термическая регенерация (Выжигание): Если загрязнения носят органический характер, элементы можно прокалить в печи при температуре 400-500°C в течение 2-4 часов. Органика выгорает, оставляя чистую титановую матрицу. Этот метод нельзя применять часто, так как длительный нагрев может привести к росту зерна титана и изменению механических свойств, но как экстренная мера он очень эффективен.
Контроль эффективности регенерации осуществляется путем измерения перепада давления (ΔP) на фильтре при постоянном расходе. Если после очистки ΔP не возвращается к базовому уровню (с учетом допуска 10-15%), элемент подлежит замене или глубокой химической очистке в заводских условиях.
Рынок поставщиков и критерии выбора производителя в 2026 году
Рынок титановых фильтров в России и странах СНГ активно развивается. Однако качество продукции варьируется значительно. В 2026 году ключевым фактором выбора становится не только цена, но и технологическая поддержка поставщика. Производитель должен предоставлять не просто товар, а инженерное решение.
На что обращать внимание при выборе поставщика:
- Наличие собственного производства порошка и спекания: Компании, которые только покупают полуфабрикаты и режут их, не могут гарантировать стабильность качества пор. Полный цикл контроля от порошка до готового изделия — залог надежности.
- Сертификация по ISO 9001 и наличие лицензий Ростехнадзора (для РФ): Это подтверждает наличие системы менеджмента качества. Для экспортных поставок важны сертификаты CE и соответствие стандартам ASTM.
- Возможность изготовления нестандартных изделий: Каждая установка декарбонизации уникальна. Поставщик должен иметь конструкторское бюро для разработки элементов под конкретные корпуса заказчиков.
- Опыт референсных проектов: Запросите список клиентов в вашей отрасли. Наличие опыта работы с нефтеперерабатывающими заводами или крупными ТЭЦ — лучший индикатор компетенции.
В этом контексте особый интерес представляет подход ООО «Шицзячжуан Сянхэн Очистное оборудование» — российско-китайского производственного предприятия, специализирующегося на разработке и изготовлении высокотехнологичных фильтрующих решений. Компания действует как интегрированный производственный холдинг, объединяющий научно-технические исследования, серийное производство и комплексную клиентскую поддержку. Базируясь в городе Шицзячжуан (Китай), предприятие фокусируется на металлических спечённых фильтрующих материалах, которые отличаются повышенной механической прочностью, термостойкостью и устойчивостью к агрессивным средам — именно теми характеристиками, которые критически важны для систем декарбонизации.
Производственная база ООО «Шицзячжуан Сянхэн Очистное оборудование» оснащена современными установками для порошковой металлургии и автоматизированными линиями спекания, что позволяет исключить человеческий фактор при формировании геометрии пор. Это обеспечивает идентичность характеристик в разных партиях поставки. Внутренняя система управления качеством строго соответствует принципу «качество превыше всего»: каждый этап — от входного контроля сырья титанового порошка до финального тестирования готового изделия на проницаемость и герметичность — регламентирован и документально подтвержден. Такой вертикально интегрированный цикл позволяет компании гарантировать стабильное выполнение заказов, включая крупные проектные поставки для нефтегазовой, химической и энергетической отраслей.
Для крупных заказов важно согласовать условия поставки запасных частей и сроки изготовления. Стандартный срок производства партии титановых фильтров составляет 4-6 недель, но в период высокого спроса он может увеличиваться до 8-10 недель. Планируйте закупки заранее, учитывая логистику и производственные мощности выбранного партнера.
Часто задаваемые вопросы
Какой срок службы титанового фильтроэлемента в режиме непрерывной работы?
При правильной эксплуатации и регулярной регенерации срок службы составляет от 5 до 7 лет. Однако это зависит от агрессивности среды. Если в топливе содержится высокое количество абразивных частиц (песок, ржавчина), срок службы может сократиться до 3 лет из-за эрозии входной поверхности. Установка предфильтра грубой очистки (сетчатого) перед титановым элементом может продлить его жизнь до максимального значения.
Можно ли использовать титановые фильтры для пищевых масел?
Да, титан является биологически инертным материалом и одобрен для контакта с пищевыми продуктами. Однако для пищевой промышленности требуются элементы с особой гигиенической обработкой поверхности (электрополировка) и отсутствием любых смазочных материалов в процессе производства. Убедитесь, что производитель предоставляет сертификат соответствия санитарным нормам (например, FDA или ЕАЭС).
Как определить, что фильтр пора менять, а не чистить?
Основной критерий — невозможность восстановить первоначальный перепад давления после комплексной регенерации (ультразвук + химия). Если проницаемость упала более чем на 30% от номинальной и не восстанавливается, значит, поры заблокированы необратимо (например, полимеризацией смол внутри пор) или структура повреждена. Также визуальный осмотр может выявить трещины или деформацию резьбовых соединений.
Влияет ли марка титана на стоимость и эффективность?
Да. Технически чистый титан (ВТ1-0, Grade 1) дороже сплавов, но обладает лучшей коррозионной стойкостью и пластичностью. Сплавы (например, ВТ6) прочнее, но хуже поддаются формированию равномерной пористой структуры и могут иметь сниженную химическую стойкость. Для фильтрации топлив рекомендуется использовать именно технически чистый титан. Экономия на материале здесь неоправданна.
Заключение и рекомендации по внедрению
Внедрение титановых фильтроэлементов для высокотемпературной декарбонизации топлива — это стратегическое решение, направленное на повышение надежности энергетического и производственного оборудования. В 2026 году технологии позволяют создавать фильтры с заданными свойствами, способные работать в экстремальных условиях десятилетиями. Ключ к успеху лежит не только в выборе правильного материала, но и в грамотном проектировании узла фильтрации и соблюдении регламентов обслуживания.
Мы рекомендуем начать с аудита текущей системы фильтрации. Проанализируйте частоту замен фильтров, состав загрязнений и температурные режимы. Если вы сталкиваетесь с частыми отказами керамических или стальных фильтров, переход на титан окупится в течение первого года. Не бойтесь запрашивать у поставщиков образцы для пилотных испытаний. Реальные тесты на вашем оборудовании дадут больше информации, чем любые даташиты.
Помните, что фильтрация — это не просто барьер для грязи, это инструмент управления качеством процесса. Чистое топливо означает эффективное сгорание, меньше выбросов и долгую жизнь вашего оборудования. Инвестиции в качественные титановые фильтры — это инвестиции в стабильность вашего бизнеса.
Для получения технической консультации, расчета стоимости партии или заказа образцов, пожалуйста, свяжитесь с нашими инженерами. Мы поможем подобрать оптимальную конфигурацию фильтроэлементов под ваши конкретные задачи.
Купить титановый фильтроэлемент оптом от производителя
Свяжитесь с нами сегодня